


Kuidas klaasipudeleid tehakse?
Enne klaasipudeli valmistamise algust tuleb kõik toorained, sealhulgas ränidioksiid, soodatuhk, lubjakivi ja ringlussevõetud klaasi (Cullet), kõigepealt kombineerida, kuumutada ja sulada temperatuuril üle 1500 kraadi, enne kui süstib selle sula klaasi vedeliku vormidesse pudeliteks. Klaaspudeli moodustamiseks kasutatakse kolm peamist meetodit:
1. Puhumine: Selle protsessi jaoks kukub sulaklaas vormi enne, kui õhk selle kaudu puhutakse, et seda laiendada ja selle kuju täita.
2. vajutage ja puhuge: Klaasi sulamine hallituse õõnsustesse enne õhku puhumist selle servade kujundamiseks on tavaliselt eelistatud protsess, muutes klaasitootjate seas kõige populaarsema valiku.
3. süstimise puhumisvormimine (IBM): Selle tehnika jaoks süstitakse vormi enne laiendamist ja laiendamist puhumise kaudu vormile, mida valmistatakse sulaklaasist, mida nimetatakse parisoniks.
Kui klaaspudelid on moodustunud, peavad nad lõõmutamisel LEHR -is lõõmutama, et leevendada sisemisi pingeid, mis on põhjustatud üleminekust kõrgelt temperatuurilt ruumi temperatuuridele - näiteks ülemineku kõrgsurveküttesüsteemidest. Nende klaaspudelite aeglaselt jahutamine aitab leevendada sisemisi pingeid, tugevdades neid veelgi. Enne klientidele kohaletoimetamise pakkimist läbivad kõik pudelid defektide esialgse ülevaatuse, millele järgneb sekundaarne käsitsi kontroll, et tagada ainult kvalifitseeritud pudelid. Lõpuks pakib meie pakendimeeskond need täiuslikud pudelid kastidesse vastavalt kliendi spetsifikatsioonidele, seejärel laadib need kaubaalustele, et transportida otse nende määratud sihtkohta.
Saate vaadata järgmist üksikasjalikku ja intuitiivsetVideo klaaspudeli tootmisest. See video annab põhjaliku ülevaate erinevatest vormimismeetoditest, mida kasutatakse klaasiklaasi kujundamiseks klaaspudeli vormidesse, samuti kogu protsessist alates tootmisest kuni kvaliteedikontrolli ja kuni pakenditeni.
Kuidas klaasipudel tehakse samm -sammult
Toorained klaaspudelite valmistamiseks

Klaaspudelitootmisettevõttes hõlmavad meie kasutatavaid peamisi materjale ränidioksiidiliiv, soodatuhk, lubjakivi ja ringlussevõetud klaas (Cullet). Klaasi taaskasutamine säästab ressursse, säästab energiatarbimist ja minimeerib jäätmete tootmist - kolm peamist jätkusuutlikkuse algatust.
Pärast tooraine ettevalmistamist klaaspudeli tootmiseks on järgmine samm segada neid õigetes proportsioonides. Segamine õigetes proportsioonides on sama oluline. Sama kvaliteediga klaaspudelite tootmiseks on oluline tagada, et proportsioonid oleksid kõigi partiide järjekindlad.
Klaasipudeleid saab kohandada, lisades mitmesuguseid kemikaale, mis toimivad nende tootmise ajal värvuse või pigmentidena. Neid kemikaale saab seejärel sulamisprotsesside ajal segada klaasist toorainega, et saavutada pudeli lõpliku tootmise soovitud toon. Mõned levinud näited ja nende mõjud:
Metalloksiidid:Metalloksiidid kuuluvad kõige sagedamini kasutatavate klaasist värvide hulka, tekitades erinevaid toonisid sõltuvalt sellest, milliseid metallide ioone need klaasmaatriksis sisalduvad. Raudoksiid võib klaasi anda rohelise või pruuni varjundi, samal ajal kui kroomiumoksiid muutub roheliseks; Mangaanoksiidi tulemuseks on lillad toonid, seleeni aga punased või roosad toonid.
Sulfiidid:Sulfiidid on veel üks populaarne värvus, mida kasutatakse tumedamate toonide, näiteks pruunide või mustade toonide tootmiseks, andes klaasnõudele lisamisel sageli läbipaistmatu või poolläbipaistva efekti. Nende lisamine võib muuta valguse ülekande kiirust, põhjustades selle välimuse läbipaistmatut või läbipaistvat.
Seleenium: Seleen on üha populaarsem värvus, mida kasutatakse klaasi andmiseks oma allkirja punase või roosa tooni, sõltuvalt sellest, kui palju retsepti osana lisatakse. Erinevad seleeni kogused võivad kontrollida, kui intensiivselt selle lõplik toon ilmub igas toodetud partiis.
Tinasulfiid: Tinasulfiidi on taskukohane klaasist värvus, mida kasutatakse klaasile selle iseloomuliku kollakas-kuldse tooni andmiseks, sageli optimaalse funktsionaalsuse vähendavate tingimuste korral. Selle aine lisamisel tuleb olla ettevaatlik, et mitte häirida ega vähendada vajalikke mineraale, mis on selle tõhususe tagamiseks ja tootmisprotsesside kulude minimeerimiseks.
Koobaltoksiid: Koobaltoksiidi saab kasutada värvina sinise klaasi tootmiseks; Kasutades just õiget kogust, võivad ilmneda erinevad sinise klaasi toonide loomiseks erinevad koobaltoksiidi sügavast valgusest erinevad sinised toonid. Vaskoksiid: vaskoksiid toodab rohelist klaasi. Selle lisamine võib muuta toodetud lõpliku tooni küllastumist või sügavust.
Haruldased värvilised pudelid vajavad tavaliselt kõrgemaid minimaalseid tellimuskoguseid-tavaliselt üle 300, 000 ühiku-madalamate klientide nõudmiste tõttu nende olemasolevate toonide ja tehaste järele, mis vajavad suuremat tellimissummat, et käitada kateldeid, mis on pühendatud ainult spetsiaalsetele värvipartiidele. Kui nõudlus langeb veel madalamale, valivad kliendid sageli läbipaistvad klaasist pudelid ja valivad pihustusvärvimisprotsessi - see tellimismeetod on värvide kohandamiseks palju paindlikum!
Klaasi sulamine pudelitootmise ajal

Klaasi sulamine hõlmab tooraines sisalduva silikaatmaterjalide kuumutamist piisavalt kõrgele temperatuurile nende täielikuks sulamiseks ja segamiseks, saades lõpuks homogeense klaasi sula. Klaaspudeli sulamine mängib võrdselt olulist rolli, määrates selle kvaliteedi, kuju, jõudluse omadused, samuti mõjutades seda lõpptoodete keemilise koostise ja läbipaistvuse/vastupidavuse osas. Hea sulamisprotsess peaks tagama ühtlase tiheduse, ilma et koostises oleksid maksimaalse kvaliteedikontrolli mullid, mille tulemuseks on läbipaistvad pudelid, millel on parem toote pikaealisus ja järjepidevam toote jõudlus.
Klaaspudeli moodustamisprotsess
Praegu on klaasipudelite ja konteinerite tootmiseks kaks peamist protsessi:puhumismeetodkitsa kaelaga pudelite jaajakirjandusmeetodSuurema läbimõõduga pudelite ja purkide jaoks. Mõlemas moodustamisprotsessis on sulaklaasi töötemperatuuril (1, {1}}, 200 kraadi) labade abil, et moodustada sulaklaasi silindrilised tilgad, mida tuntakse kui "Gobs". Nende gobide kaal on piisav ühe pudeli tootmiseks. Mõlemad protsessid algavad sula klaasi nihutamisega, kus gobid kuuluvad gravitatsiooni alla ja juhitakse läbi kernade ja keeravad kelkud algvormi, mis seejärel suletakse ja suletakse ülemise "kolvi" abil.
Puhumisprotsessis surutakse klaas kõigepealt allapoole suruõhu läbi, mis läbib kolbi, moodustades klaasi kaelavormi juures; Seejärel laskub parss pisut ja surutud õhk, mis liigub alt ülespoole läbi südamiku lõhe, laieneb ja ekstradeerib klaasi, et täita algvorm. Selle klaasi puhumise kaudu moodustub õõnes eelvormi kuju, mis seejärel puhutakse uuesti teises etapis, et saavutada suruõhu lõplik kuju. Gob surutakse esialgsesse vormi kaela kujundamiseks ja seejärel kantakse vormivormi puhumiseks. Puhumismeetodit kasutatakse tavaliselt väikeste avadega pudelite tootmiseks, näiteks veinipudelid, likööri pudelid ja mõned diffsuri pudelid.
Pressi ja puhu meetod jaguneb täiendavalt laia suuspressi ja kitsa kaela pressi- ja puhu (NNPB) meetoditeks. Pressi ja puhu meetod lõpetab klaaspudelite moodustamise selliste protsesside kaudu nagu söötmine, pressimine, hallituse esialgne libistamine, uuesti kuumutamine ja venitamine, puhumine, pudelit haaramine, pudeli jahutamine ja edastamine.
Söötmine: välja arvatud söötmise positsioon, mis erineb puhumismeetodist, on ülejäänud protsess sama, mis puhumispuhumismeetodil.
Pressimine: klaasist gobid langevad ka lehtri kaudu algvormi ja moodustatakse kolbiga vajutades algvormi. Esialgne hallituse libistamine: sama mis puhumismeetod.

Kuumutamine ja venitamine: viitab protsessile surumisest kuni puhumise alguseni ja kuumutamise põhimõte on sama, mis puhumispuhumismeetodil.
Puhumine: välja arvatud erinevused puhumispea töötlemisel, on protsess sama kui puhumismeetod. Pudeli haaramine: sama nagu puhumismeetod. Pudeli jahutamine ja edastamine: sama nagu puhumismeetod.

Pressi- ja puhumismeetod soodustab toodete ühtlase paksuse jaotuse saavutamist. Lisaks sellele, et seda kasutatakse peamiselt laia suuga klaasist pudelite tootmiseks, näiteks hapukurgi purgid, müürsepp ja kreemipurgid, kasutavad mõned täiustatud klaasist pudelitootmise tehased ka kitsakaela pressi- ja puhumismeetodit, et saada kergeid pudeleid kitsaste avadega, näiteks õllepudelid ja beegipudel.
Lõõmutamine ja jahutamine klaaspudelites tootmine

Klaasi tootmisel on lõõmutamine oluline samm. Selle põhjuseks on asjaolu, et otse kõrge temperatuurist ahjudelt tulev klaas on habras ja kõlblik purunemisele. Lõõmutamine aitab kõrvaldada klaasi sisemised pinged ja urud, parandades selle füüsikalisi omadusi ja keemilist stabiilsust. Lõõmustamisprotsessi käigus kuumutatakse klaaskonteinerid kõigepealt konkreetse temperatuurini. Seejärel hoitakse neid perioodil sellel konstantsel temperatuuril, et klaasi sisemine struktuur saaks järk -järgult lõdvestada, vabastades jääkpinged ning suurendades selle füüsikalisi omadusi ja stabiilsust. Lõpuks jahutatakse klaas aeglaselt ja tahkub.
Pudeli kaunistamine
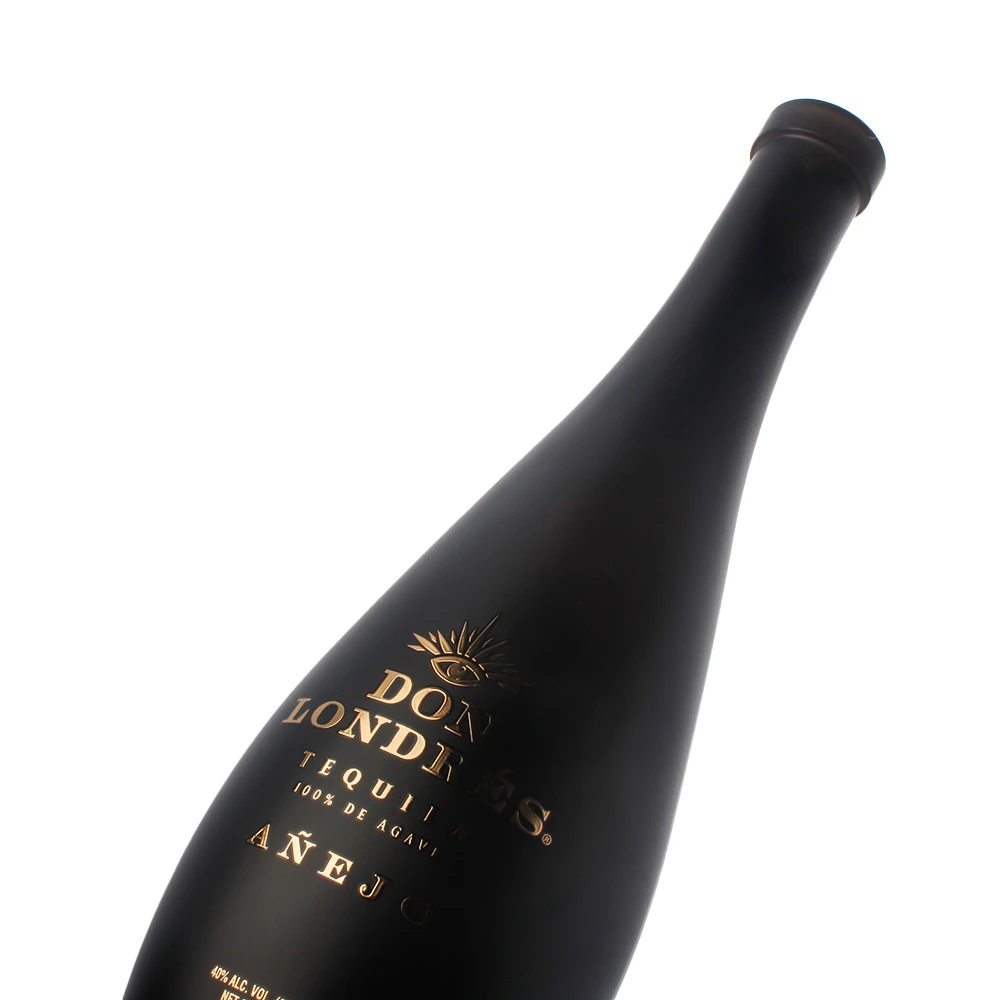
Pärast klaaspudelite valmimist saavad kliendid valida pudeli kaunistamise, et lisada oma kaubamärgi logo, muutes klaaspudelid peenemaks. Meil on täiustatud masinad pudelite kaunistamiseks, sealhulgas sellised tehnikad nagu:
Ekraaniprintimine, kuum tembeldamine, kleebised, pihustusvärvid, elektroplaadimine, jäätumine, lasergraveerimine ja eletroplatsioon jne. Pärast iga kaunistamisprotsessi pakime iga klaaspudeli ka kilekotti ja asetame see pappkasti, et vältida pudeli kriimustusi ja logoga otsekontakti pikaajalise transportimise ajal.